موسكو 105082، شارع Bolshaya Pochtovaya، مبنى 55/59، المبنى 1، المكتب 548 (محطة مترو Elektrozavodskaya)

أين يضيع وقت الآلة بينما يبحث فني الضبط عن العُدد والقوالب المناسبة

إليكم اختبارًا بسيطًا لأي مدير إنتاج: كم مرة في الوردية يغادر فني الضبط أو المشغّل منطقة العمل متوجهًا إلى مخزن بعيد لجلب العُدد أو التجهيزات أو أدوات القياس، وكم من الوقت تبقى الآلة متوقفة خلال ذلك؟ إذا لم تكن هناك إجابة دقيقة، فالمشكلة في الغالب ليست انضباط الموظفين، بل أن تتبّع الأدوات والعُدد في الشركة غير مرتبط بتخطيط الإنتاج بأي شكل. تبدو المشكلة للوهلة الأولى هامشية و«ليست من شؤون ERP»: مخزن، وعُدد، وأدوات، وشخص لم يُعد شيئًا. لكنها في الواقع تؤثر مباشرة في مدد تنفيذ الطلبات وتكاليف الإنتاج: فالوقت المهدور في البحث عن العُدد وانتظارها لا يُسجَّل في أي مكان، والخلافات حول «من أخذها ولم يُعدها» تستنزف وقت رؤساء العمال، وتنتهي غالبًا بشراء غير مخطط له لأداة مكررة باهظة الثمن.
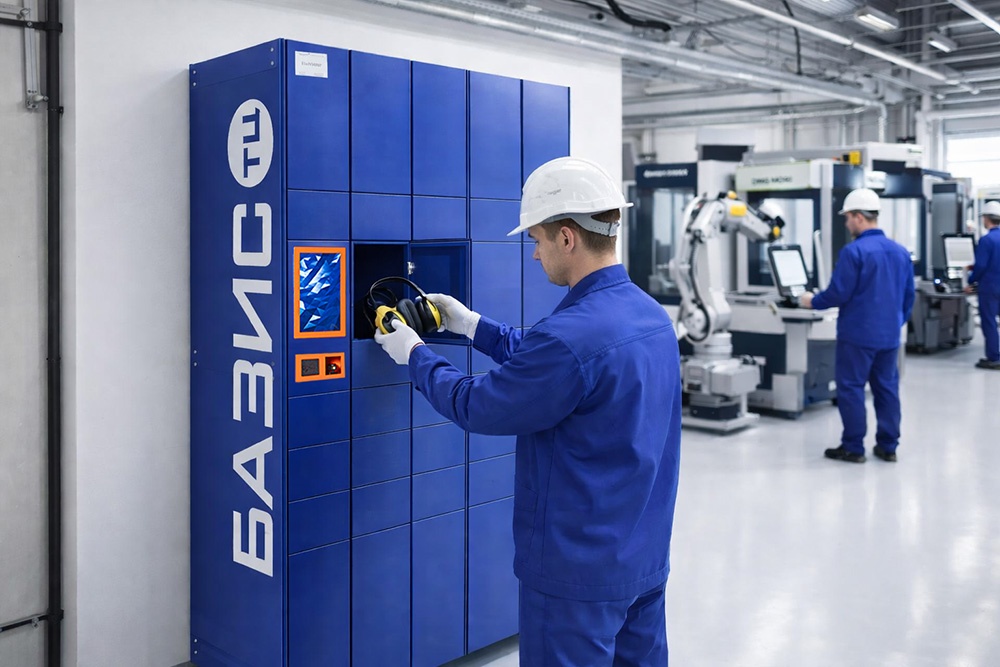
خزانة معيارية لتخزين العُدد وصرفها في ورشة الإنتاج
خزانة معيارية لتخزين العُدد وصرفها، وهي مثال على حل من شريكنا TC Bazis. يتكامل هذا النوع من التخزين المادي جيدًا مع تتبّع الأدوات في 1C:ERP.

لماذا لا يقتصر الأمر على ترتيب المخزن

نادرًا ما يُنظر إلى تتبّع الأدوات والعُدد بوصفه جزءًا من إدارة الإنتاج؛ فهو عادةً من مسؤولية قسم الأدوات الذي يعمل بمعزل عن نظام التخطيط. والنتيجة فجوة: يعرف أمر الإنتاج بدقة ما يجب تصنيعه وفي أي موعد، لكنه لا يعرف هل تتوافر في منطقة العمل العُدد اللازمة في هذه اللحظة. وتولّد هذه الفجوة ثلاثة مصادر محددة للخسائر.
  • توقف المعدات — الوقت الذي يقضيه فني الضبط في البحث عن العُدد وجمعها لا يُسجَّل في أي مكان ويُستبعد من تحليل أسباب فوات المواعيد.
  • الفقدان والخلافات حول المسؤولية — فمن دون ربط الأدوات بموظف أو عملية محددة، لا توجد طريقة سريعة لمعرفة من أخذ ماذا ومتى، ما يؤدي إلى نزاعات ومشتريات غير ضرورية.
  • غياب معدلات الاستهلاك — فمن دون حدود ورقابة على المخزون، إما تفرط الشركة في شراء الأدوات «احتياطًا»، وإما تعاني نقصها بانتظام في أسوأ لحظة ممكنة.

ما العمل: ربط تتبّع الأدوات بأمر الإنتاج

الحل ليس في ترتيب مخزن العُدد بمعزل عن بقية النظام، بل في دمجه في البيئة نفسها التي يُدار فيها تخطيط الإنتاج أصلًا، أي 1C:ERP. والمنطق بسيط: إذا كان النظام يعرف مسبقًا أي عملية مجدولة ومتى، فيمكنه أيضًا أن يعرف العُدد التي تحتاجها هذه العملية وأين توجد. ويعني ذلك عمليًا عدة أمور محددة.
  • تُربط مجموعة الأدوات بعملية إنتاجية محددة، فيتسلّم العامل المجموعة كاملة دفعة واحدة بدلًا من تجميعها من الذاكرة عند المخزن.
  • يُسجَّل كل صرف وإرجاع على الموظف والعملية، فلا يعود سؤال «من أخذها ولم يُعدها» موضع خلاف، لأن الإجابة موجودة دائمًا في النظام.
  • تُحدَّد للأدوات معدلات الاستهلاك والحدود الدنيا للمخزون، وينبّه النظام بنفسه عندما ينخفض المخزون دون الحد أو يتجاوز موظف حدّه، دون انتظار نتائج نهاية الشهر.
  • يتكوّن سجل حركة كل صنف — ممن ولمن ومتى — تلقائيًا، ويتاح في صورة تقرير عادي بدلًا من سجل يدوي في Excel أو دفتر ورقي.

لماذا يهمّ ذلك المدير وليس أمين المخزن وحده

بالنسبة إلى مدير الإنتاج، لا تكمن القيمة هنا في مخزن عُدد منظم بحد ذاته، بل في أن الوقت المهدور في البحث عن الأدوات يكفّ عن أن يكون جزءًا غير مرئي من دورة الإنتاج. فبمجرد ربط الصرف والإرجاع بالعملية وبالأمر، تصبح هذه البيانات جزءًا من التحليل نفسه الذي يشمل بقية تخطيط الإنتاج: يمكنكم أن تروا أين يضيع الوقت فعلًا، لا أين «يبدو» أنه يضيع. أما مسألة معدات التخزين المادية — رفوف عادية أو خزائن بصلاحيات وصول أو غير ذلك — فهي مسألة منفصلة وثانوية، وتُحسم بحسب تشكيلة الأصناف والميزانية. والأهم أن تُتتبَّع هذه العُدد في النظام نفسه الذي تُدار فيه أوامر الإنتاج، لا في تطبيق مستودع مستقل لا صلة له ببقية إدارة المؤسسة.

من أين نبدأ

إذا كان تتبّع العُدد والأدوات لديكم يعتمد حاليًا على دفتر ورقي أو على ذاكرة أمين المخزن أو على برنامج منفصل غير مرتبط بتخطيط الإنتاج، فهذه فجوة من النوع نفسه الذي ناقشناه في مقالاتنا عن تخطيط الإنتاج وعن الانتقال إلى 1C:ERP: يبدو أن النظام يعمل، لكن كل مجال من هذا النوع يستنزف تدريجيًا وقتًا ومالًا لا يظهران في التقارير أبدًا. يمكننا أن ندرس كيف يجري تتبّع العُدد والأدوات في شركتكم، ونريكم كيف سيبدو ذلك في بيئة 1C:ERP واحدة، دون دفتر ورقي منفصل ودون تسويات يدوية. اطلبوا وصولًا تجريبيًا أو تدقيقًا عبر موقعنا.

لديكم أسئلة؟ اكتبوا لنا!

    أو اختاروا موعدًا فورًا
    حجز مراجعة مجانية لمشروع 1C:ERP ←
    30 دقيقة عبر الإنترنت مع مدير مشروع. اختاروا في التقويم الوقت المناسب لكم.